



 English
Tanya sepuluh pengeluar bukan tenunan apa maksud rintangan lelasan dan anda akan mendapat sepuluh jawapan yang sedikit berbeza, tetapi kesemuanya melingkari idea yang sama: berapa banyak masa menggosok kain sebelum permukaannya mula berubah. Kabur, penipisan, tompok berkilat di mana gentian telah diratakan, lubang kecil dibuka di sepanjang lipatan — ini adalah hasil lelasan yang boleh dilihat, dan apabila pengguna akhir menyedarinya, bahan itu telah berhenti melakukan kerja yang dibeli.
Perkara yang berguna untuk difahami ialah rintangan lelasan bukanlah satu suis yang boleh anda hidupkan pada mesin. Ia terhasil daripada interaksi antara gred polimer, kehalusan filamen, cara web diikat, bagaimana gulungan digulung dan cara produk siap digunakan. Interaksi itulah yang kita habiskan sebahagian besar waktu kerja kita, jadi berikut adalah langkah praktikal melaluinya.
Maksud Rintangan Lelasan dalam Konteks Bukan Tenunan
Dalam fabrik tenunan, benang berjalin membawa beban dan tindakan menggosok kebanyakannya menggilap mahkota tenunan. Bukan tenunan tidak mempunyai seni bina sedemikian. Permukaan ialah rangkaian segmen gentian yang berlabuh pada titik ikatan haba, dan apabila sesuatu bergesel dengannya, dua perkara berbeza mula berlaku. Mula-mula, gentian yang berlabuh longgar di permukaan diusik ke atas, menghasilkan bulu kabur dan tangan yang lebih kasar. Kedua, jika titik ikatan itu sendiri retak atau gentian tergelincir bebas, bahan berpindah dari permukaan, web menipis, dan akhirnya lubang muncul.
Itulah sebabnya rintangan lelasan dalam fabrik spunbond dan spunmelt adalah benar-benar persoalan mengenai penambat gentian. Fabrik boleh menjadi kuat dari segi tegangan dan masih melecet teruk jika gentian permukaannya tidak terjamin dengan baik — dan sebaliknya adalah benar.
Bagaimana Industri Meletakkan Nombor pada Wear
Tiada ujian tunggal menerangkan lelasan, itulah sebabnya beberapa kaedah wujud bersama. Setiap satu mensimulasikan jenis hubungan yang berbeza, dan hasilnya tidak boleh ditukar ganti antara mereka.
| Kaedah | Standard biasa | Apa yang didedahkan |
|---|---|---|
| Martindale | ISO 12947, ASTM D4966 | Lelasan rata di bawah beban ringan; melaporkan kitaran ke tahap perubahan permukaan yang ditentukan |
| Platform putar taber | ASTM D3884 | Penurunan berat badan selepas beberapa set revolusi; sesuai dengan bahan yang lebih berat atau bersalut |
| Silinder berayun | ASTM D4157 | Berbolak-balik menggosok dalam satu barisan; lebih dekat dengan beg, upholsteri dan penutup |
| Ujian flex dan lipat | Protokol dalaman atau pelanggan | Kedutan berulang, yang selalunya lebih penting daripada menggosok rata untuk kain lap dan gaun |
Dalam amalan, kebanyakan pembeli menggabungkan satu kaedah standard dengan sapuan dalaman yang ringkas yang meniru garisan penukaran mereka sendiri. Ujian kedua itu selalunya merupakan ujian yang lebih jujur, kerana ia mencerminkan tekanan sentuhan sebenar dan kelajuan fabrik akan bertemu.
Di mana Rintangan Lelasan Memperoleh Kekalnya
Sesetengah aplikasi menghukum permukaan kain secara berterusan, yang lain hanya semasa pengendalian. Ia membantu untuk mengetahui yang mana satu yang anda hadapi:
- Beg beli-belah yang boleh diguna semula, di mana panel yang sama dilipat, diseret dan digosok pada dirinya selama bertahun-tahun.
- Lap dan tuala dapur, tempat pengguna menggosok dan bukannya mengelap dengan lembut.
- Penutup pertanian dan fabrik landskap, di mana pemasangan dan pergerakan tanah melakukan kerosakan jauh sebelum UV berlaku.
- Gaun dan langsir perubatan, di mana lelasan kelihatan sebagai linting — isu keselamatan pesakit, bukan hanya kosmetik.
- Sandaran perabot, tilam berdetik dan trim automotif, di mana fabrik bergesel dengan buih dan tepi bingkai.
Setiap satu ini menekankan permukaan secara berbeza, jadi spesifikasi yang ditulis untuk satu jarang akan dipindahkan dengan bersih kepada yang lain.
Apa Sebenarnya Menentukan Ketahanan Lelasan Bukan Tenunan PP
Kehalusan filamen
Filamen yang lebih halus memberikan lebih banyak gentian per unit luas dan liputan permukaan yang lebih baik, yang biasanya meningkatkan kelancaran proses haus — tetapi filamen yang sangat halus juga boleh ditarik keluar dengan lebih mudah jika ikatan adalah kecil. Filamen yang lebih kasar menahan tarikan, namun meninggalkan tangan yang lebih keras. Baki yang betul bergantung pada penggunaan akhir, dan ia adalah salah satu parameter pertama yang kami bincangkan dengan pelanggan. kami ambil perhatian tentang bagaimana penafikan filamen mempengaruhi kualiti fabrik pergi lebih dalam ke dalam pertukaran.
Kualiti ikatan
Ikatan kalender ialah di mana rintangan lelasan sebahagian besarnya dimenangi atau hilang. Corak ikatan yang terbentuk dengan baik dengan kawasan ikatan yang sesuai menambat gentian permukaan tanpa menjejaskan web. Tolak suhu dan tekanan terlalu tinggi dan kepingan menjadi kaku; ia akan menahan gosokan cahaya dengan baik tetapi retak pada lipatan. Jalankan terlalu sejuk dan permukaan kabur hampir serta-merta. Tekanan nip seragam dan suhu sekata merentas jirim lebar sama seperti titik set itu sendiri.
Berat asas dan ketebalan
Fabrik yang lebih berat hanya mempunyai lebih banyak bahan yang boleh hilang sebelum strukturnya terjejas. Ketebalan juga menyebarkan tekanan sentuhan pada lebih banyak serat, yang mengurangkan kerosakan setempat. Ini adalah tuil paling tidak pintar yang ada, tetapi selalunya yang paling boleh dipercayai.
Seni bina lapisan
Dalam struktur spunmelt, lapisan spunbond menjalankan tugas mekanikal manakala lapisan meltblown memberikan prestasi penghalang. Gentian meltblown sangat halus dan kurang sesuai untuk menahan haus permukaan sendiri, jadi meletakkannya di tengah-tengah binaan SMS atau SMMS melindunginya. Apabila lelasan adalah sifat kritikal, menambah rasuk spunbond — bergerak dari S ke SS ke SSS — secara amnya melakukan lebih banyak untuk hayat haus daripada menambah lapisan penghalang.
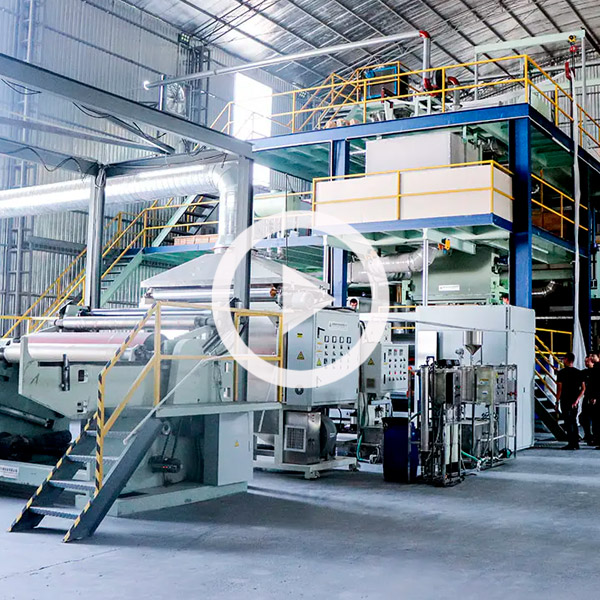
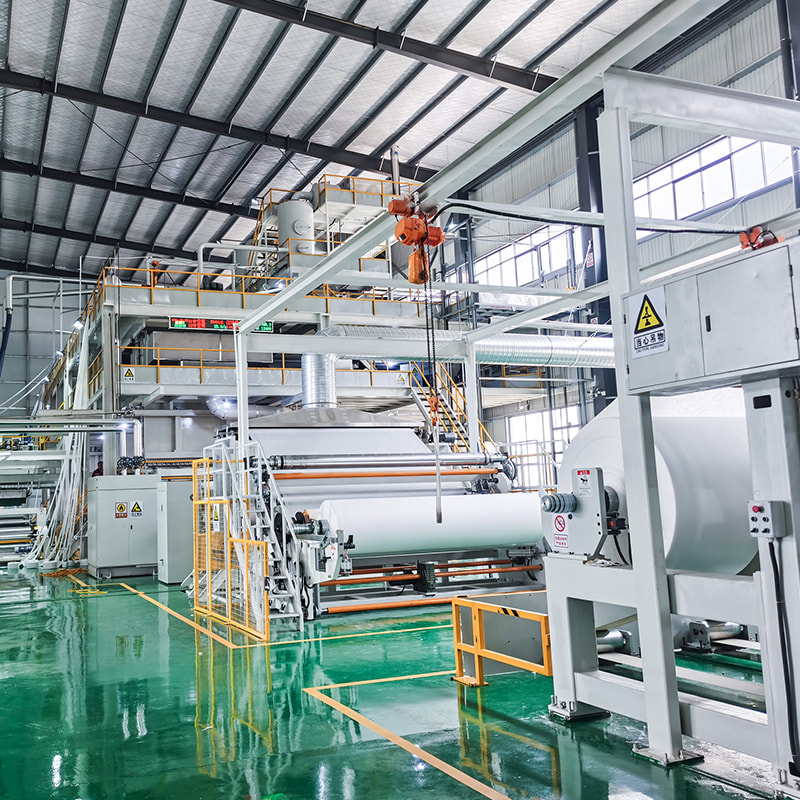
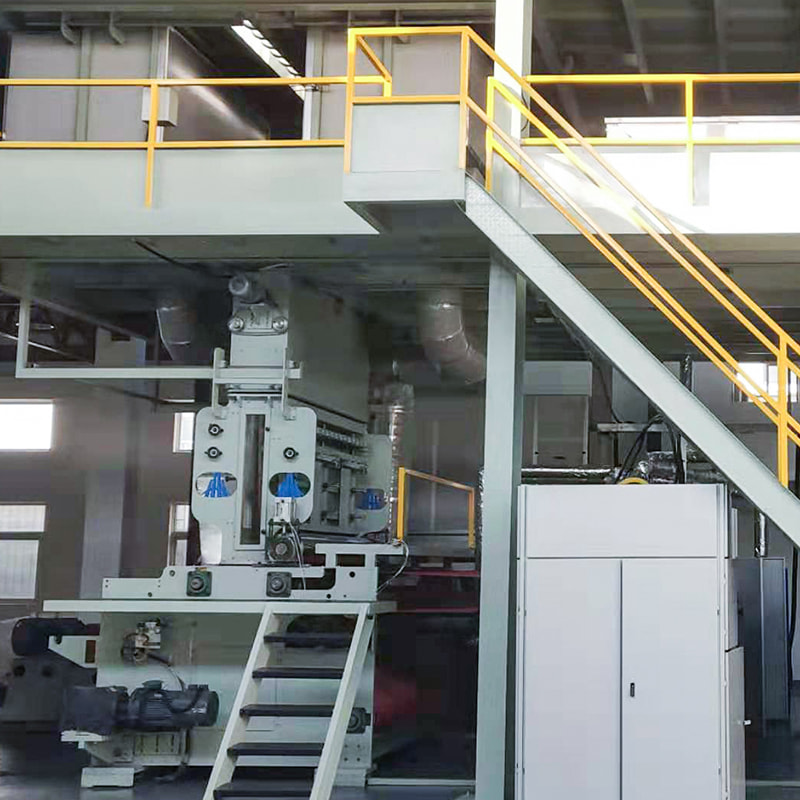 Mesin Bukan Tenunan Spunbon Rasuk Tunggal Garis spunbond rasuk tunggal ini menghasilkan fabrik bukan tenunan PP dan terletak di titik permulaan binaan S-ke-SSS yang dibincangkan untuk fabrik yang kritikal haus. Lihat Produk →
Keputusan Mesin Yang Muncul Bertahun-tahun Kemudian di Lapangan
Prestasi lelasan ditetapkan pada talian, bukan di makmal. Tiga faktor peringkat mesin muncul berulang kali dalam kerja pentauliahan kami. Yang pertama ialah kestabilan kalendar: suhu minyak yang konsisten dan tekanan nip memastikan kualiti ikatan seragam dari tepi ke tepi, jadi sepuluh sentimeter luar gulungan tidak melecet dengan ketara lebih cepat daripada bahagian tengah. Yang kedua ialah kawalan ketegangan melalui penyejukan dan penggulungan, kerana lilitan gulungan terlalu ketat menghasilkan rayapan dalaman yang muncul sebagai kerosakan permukaan selepas penyimpanan. Yang ketiga ialah kestabilan dinamik pada kelajuan talian tinggi, di mana getaran diterjemahkan kepada ikatan yang tidak sekata sebelum ia muncul di tempat lain.
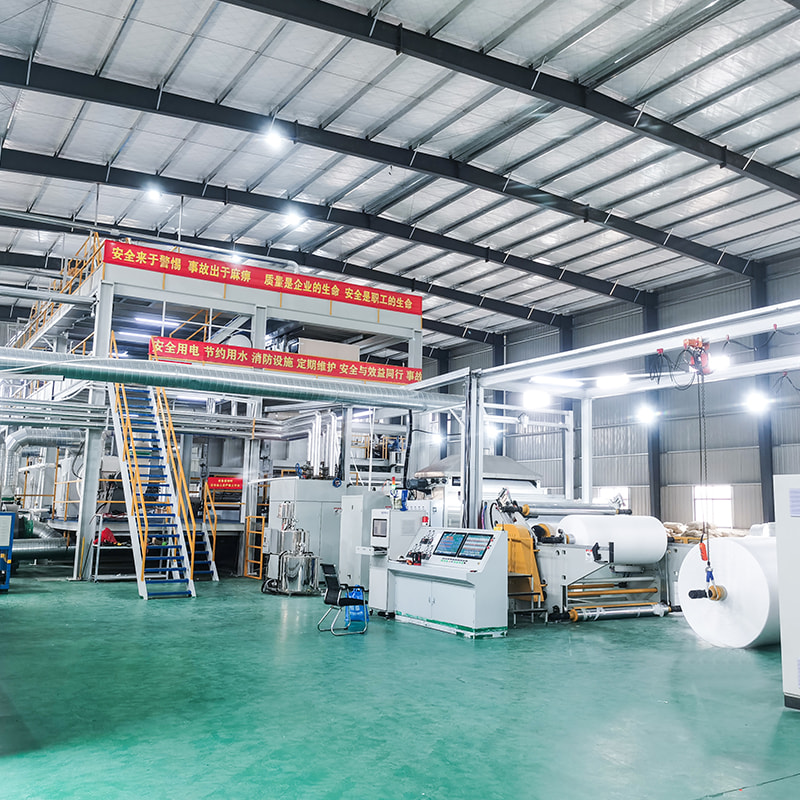
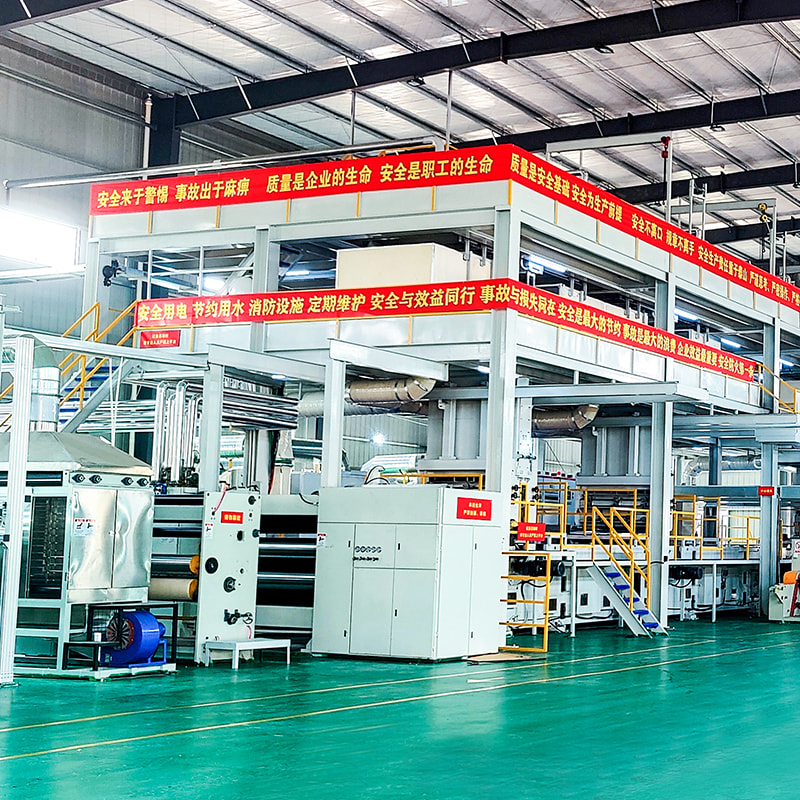
Bagi pengeluar yang fabriknya digunakan dalam perubatan, kebersihan atau aplikasi tahan lama, struktur komposit biasanya merupakan titik permulaan yang wajar, kerana timbunan lapisan boleh ditala tanpa mereka bentuk semula keseluruhan baris. Barisan pengeluaran SMS tiga rasuk kami dan konfigurasi SMMS empat rasuk ialah dua platform yang paling kerap pelanggan minta kami bandingkan untuk kerja kritikal haus.
 Mesin Bukan Tenunan Spun-Cairan SMS Tiga Rasuk Talian SMS tiga rasuk yang menggabungkan lapisan spunbond dan meltblown; relevan sebagai platform komposit untuk pengeluar membandingkan struktur untuk fabrik yang kritikal haus. Lihat Produk →
Senarai Semak Pendek Sebelum Anda Mengunci Spesifikasi
Apabila pelanggan memberitahu kami rintangan lelasan adalah keutamaan, kami biasanya melakukan perkara berikut sebelum menyentuh satu set point:
- Tentukan hubungan sebenar: apa yang menggosok fabrik, pada tekanan apa, dan untuk berapa lama.
- Pilih kaedah ujian yang menyerupai kenalan itu, kemudian teruskan menggunakannya secara konsisten.
- Betulkan gred polimer dan indeks aliran cair, kerana ia menetapkan kelakuan filamen garis dasar.
- Tentukan sama ada lelasan atau penghalang adalah keperluan yang dominan, dan pilih struktur rasuk dengan sewajarnya.
- Tala suhu, tekanan dan corak kalender bersama-sama dan bukannya satu demi satu.
- Sahkan lebar penuh gulungan, bukan hanya sampel dari tengah.
Rintangan lelasan jarang gagal dengan kuat. Ia muncul sebagai aduan tiga bulan selepas penghantaran, daripada pengguna yang perasan begnya terkelupas di pemegang atau lap tertumpah di atas meja. Memperbetulkannya pada permulaan kebanyakannya adalah soal memadankan kehalusan gentian, ikatan dan struktur lapisan dengan cara fabrik sebenarnya akan dikendalikan — dan kemudian memegang garisan yang konsisten gulungan demi gulungan.
Jika anda sedang menimbang struktur untuk produk kritikal haus, kami sentiasa gembira untuk membincangkan pilihan dan pertukaran yang telah kami lihat pada pemasangan sebenar. Anda boleh menghubungi pasukan melalui kami halaman kenalan .


 +8613621544385
 No.29 Xinhua Road, Jiashan Village, Jiaxing City Zhejiang P.R., China
